铁合金加入顺序与金属材料加工 关键工艺要点解析
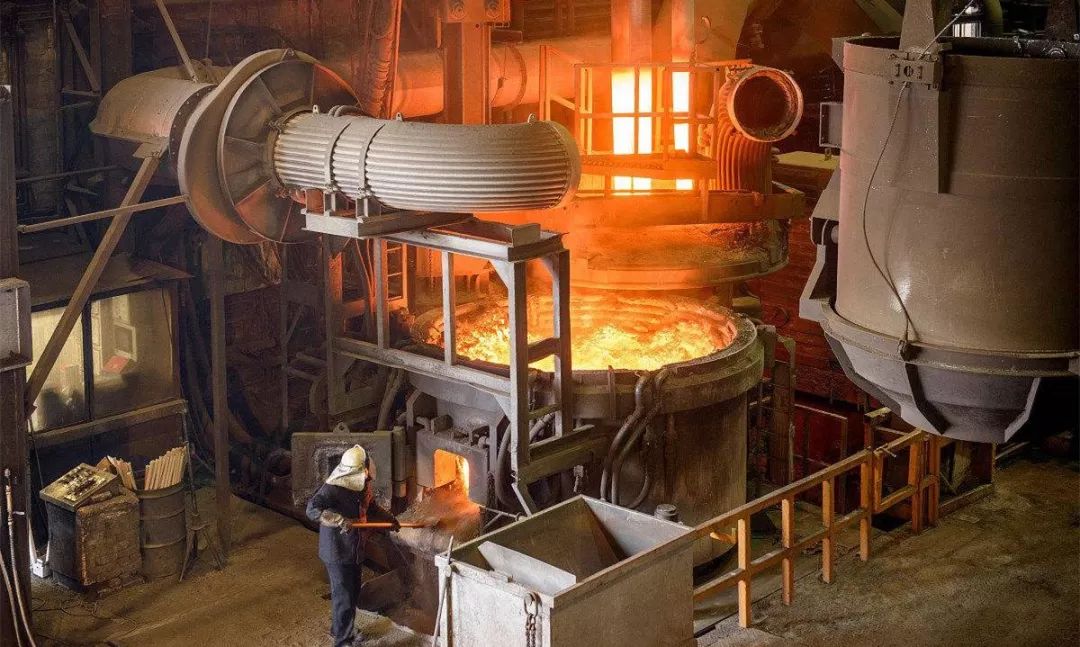
在金属材料加工尤其是炼钢和铸造过程中,铁合金的加入顺序直接影响合金元素的收得率、钢液纯净度以及最终产品的力学性能。许多现场操作人员对各类铁合金的加入时机与顺序认识不清,导致成分波动、夹杂物超标甚至浇注事故。因此,必须系统梳理各类铁合金的加入顺序,将其作为金属材料加工工艺控制的核心环节之一。
一、铁合金加入顺序的基本原则
铁合金的加入顺序并非随意安排,而应遵循以下基本原则:
- 难熔、易氧化元素先加:如钨铁、钼铁等熔点高、密度大的铁合金应尽早加入,利用高温钢液充分熔化并减少烧损。
- 易氧化元素后期加:如钛铁、硼铁、钒铁等对氧亲和力强的合金,应在脱氧良好后接近出钢时加入,以提高收得率。
- 脱氧与合金化配合:脱氧剂(如硅铁、锰铁、铝)应先于或与合金化元素配合加入,确保钢液氧含量降至安全范围。
- 密度差异考虑:密度大的铁合金(如钨铁、钼铁)宜在炉内加入,密度小或易浮于表面的合金需注意搅拌与加入方式。
二、常见铁合金的分类加入顺序
(一)熔化期或氧化期加入
钨铁、钼铁、镍铁(部分)等高熔点、不易氧化的铁合金,可在熔化期或氧化前期加入炉内,利用电弧或熔池高温使其充分熔化。此类合金加入过早不会造成明显烧损,但需注意炉料搭配和熔池温度。
(二)还原期或精炼期加入
锰铁、硅铁、铬铁是炼钢中最常用的脱氧和合金化剂。一般情况下,锰铁和硅铁作为脱氧剂在还原期或精炼初期加入,铬铁则根据钢种要求可在还原期加入。需要强调:硅铁的加入应在锰铁之后或同时进行,因为硅的脱氧能力随温度变化,先加锰铁可初步降低氧势,再加硅铁可减少硅的烧损并提高收得率。
(三)出钢前或出钢过程中加入
铝、钛铁、硼铁、钒铁、稀土合金等易氧化元素应在钢液脱氧良好、成分调整基本完成后,于出钢前或出钢过程中加入。其中铝作为终脱氧剂通常在出钢前加入,钛铁和硼铁应在铝之后加入,避免因氧含量偏高而大量烧损。稀土合金加入后需注意防止回硫和夹杂物上浮问题。
(四)炉外精炼与喂丝加入
在LF、VD、RH等炉外精炼工序中,部分易氧化合金可通过喂丝或粉剂喷吹方式加入,如钙硅线、钛线、硼线等。此类加入方式可精确控制加入位置与深度,减少烧损,是对传统炉内加入顺序的有效补充。
三、加入顺序与金属材料加工质量的关系
铁合金加入顺序不当会带来一系列加工缺陷。例如:硅铁加入过早会导致硅大量烧损,成分不合格;铝加入过晚则脱氧不彻底,钢中氧含量高,形成大量氧化夹杂,影响后续轧制与锻造性能;钛铁加入时机不当会造成钛的收得率波动,使材料强度与韧性不稳定。因此,在金属材料加工全流程中,必须将铁合金加入顺序纳入工艺规程,并结合钢种、炉型和设备条件进行细化。
四、操作注意事项
- 加入前应核对铁合金牌号、粒度与烘干情况,避免带入水分和杂质。
- 加入时应保证钢液温度足够,防止高熔点合金结块未熔。
- 加入后应充分搅拌或吹氩,促进成分均匀和夹杂物上浮。
- 制定工艺卡时,应明确每种铁合金的加入时机、加入量、加入方式及责任人。
- 对关键钢种应进行收得率统计与反馈修正,持续优化加入顺序。
各类铁合金的加入顺序是金属材料加工中一项基础却极易被忽视的工艺细节。唯有弄懂并严格执行合理的加入顺序,才能稳定控制钢液成分、提高合金收得率、减少夹杂物,从而保证最终金属材料的加工性能和使用性能。现场技术人员和操作人员必须将其作为工艺纪律来遵守,并结合实际生产数据不断优化。
如若转载,请注明出处:http://www.shsywork.com/product/92.html
更新时间:2026-11-21 23:33:31